เครื่องติดขอบ HK 465X-1 มุม 45°
วิดีโอทางเทคนิค
พารามิเตอร์ทางเทคนิค
| HK-465x-1 | |||
| ขนาดโดยรวม |
5226*745*1625 มม. | ชิ้นงาน ความเร็ว |
20-25 เมตร/นาที |
|
ความหนาของขอบ วงดนตรี |
0.35-3 มม. | แรงดันที่กำหนด | 0.6 กก. |
| น้ำหนักใช้งาน | T | ส่งกำลังมอเตอร์ | 4 กิโลวัตต์ |
| ความกว้างของแผ่น |
40 มม. | พลังงานทั้งหมด |
12.2 กิโลวัตต์ |
| ความหนาของแผ่น |
9-60 มม. | ระยะเวลาการประมวลผลขั้นต่ำ |
150 มม. |
| แรงดันไฟฟ้า |
380V 50HZ | รูปแบบของงาน |
ระบบอัตโนมัติเต็มรูปแบบ |
คุณลักษณะของเครื่องจักร
การกัดขึ้นรูปเบื้องต้นแบบเอียง
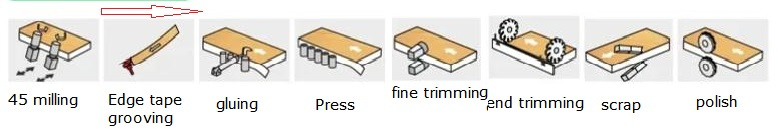
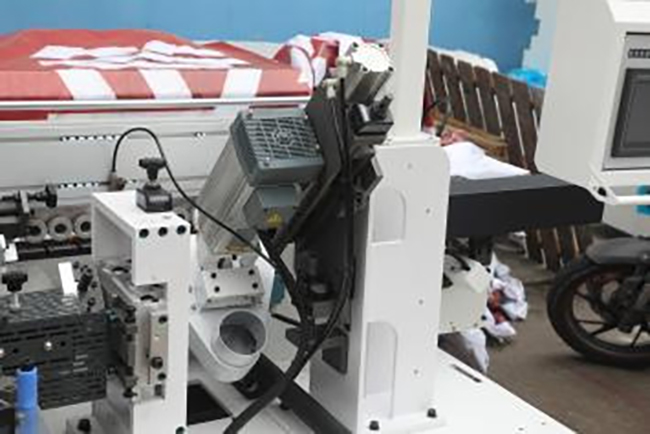
การกัดขอบแบบเอียง กลไกการกัดล่วงหน้าแบบคงที่ 45° ทำการเลื่อยและบดขอบของเขียง ทำให้การปิดผนึกขอบเอียงมีประสิทธิภาพดียิ่งขึ้น
การติดกาวแบบเอียง
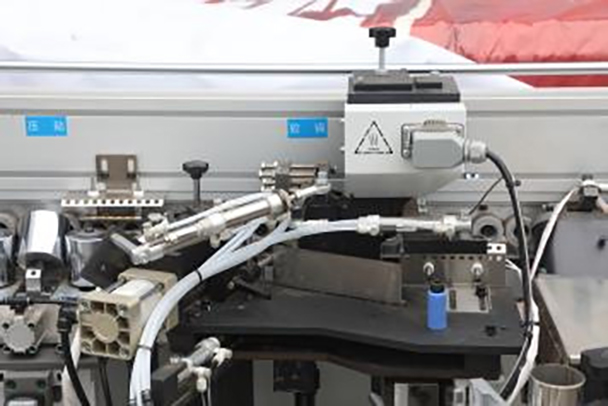
กลไกการเคลือบกาวและการกดขอบเอียงสามารถเคลือบกาวลงบนขอบตรงเอียงได้อย่างสม่ำเสมอและเชื่อมต่อขอบเอียงได้อย่างไร้รอยต่อ

การติดกาวแบบเอียง
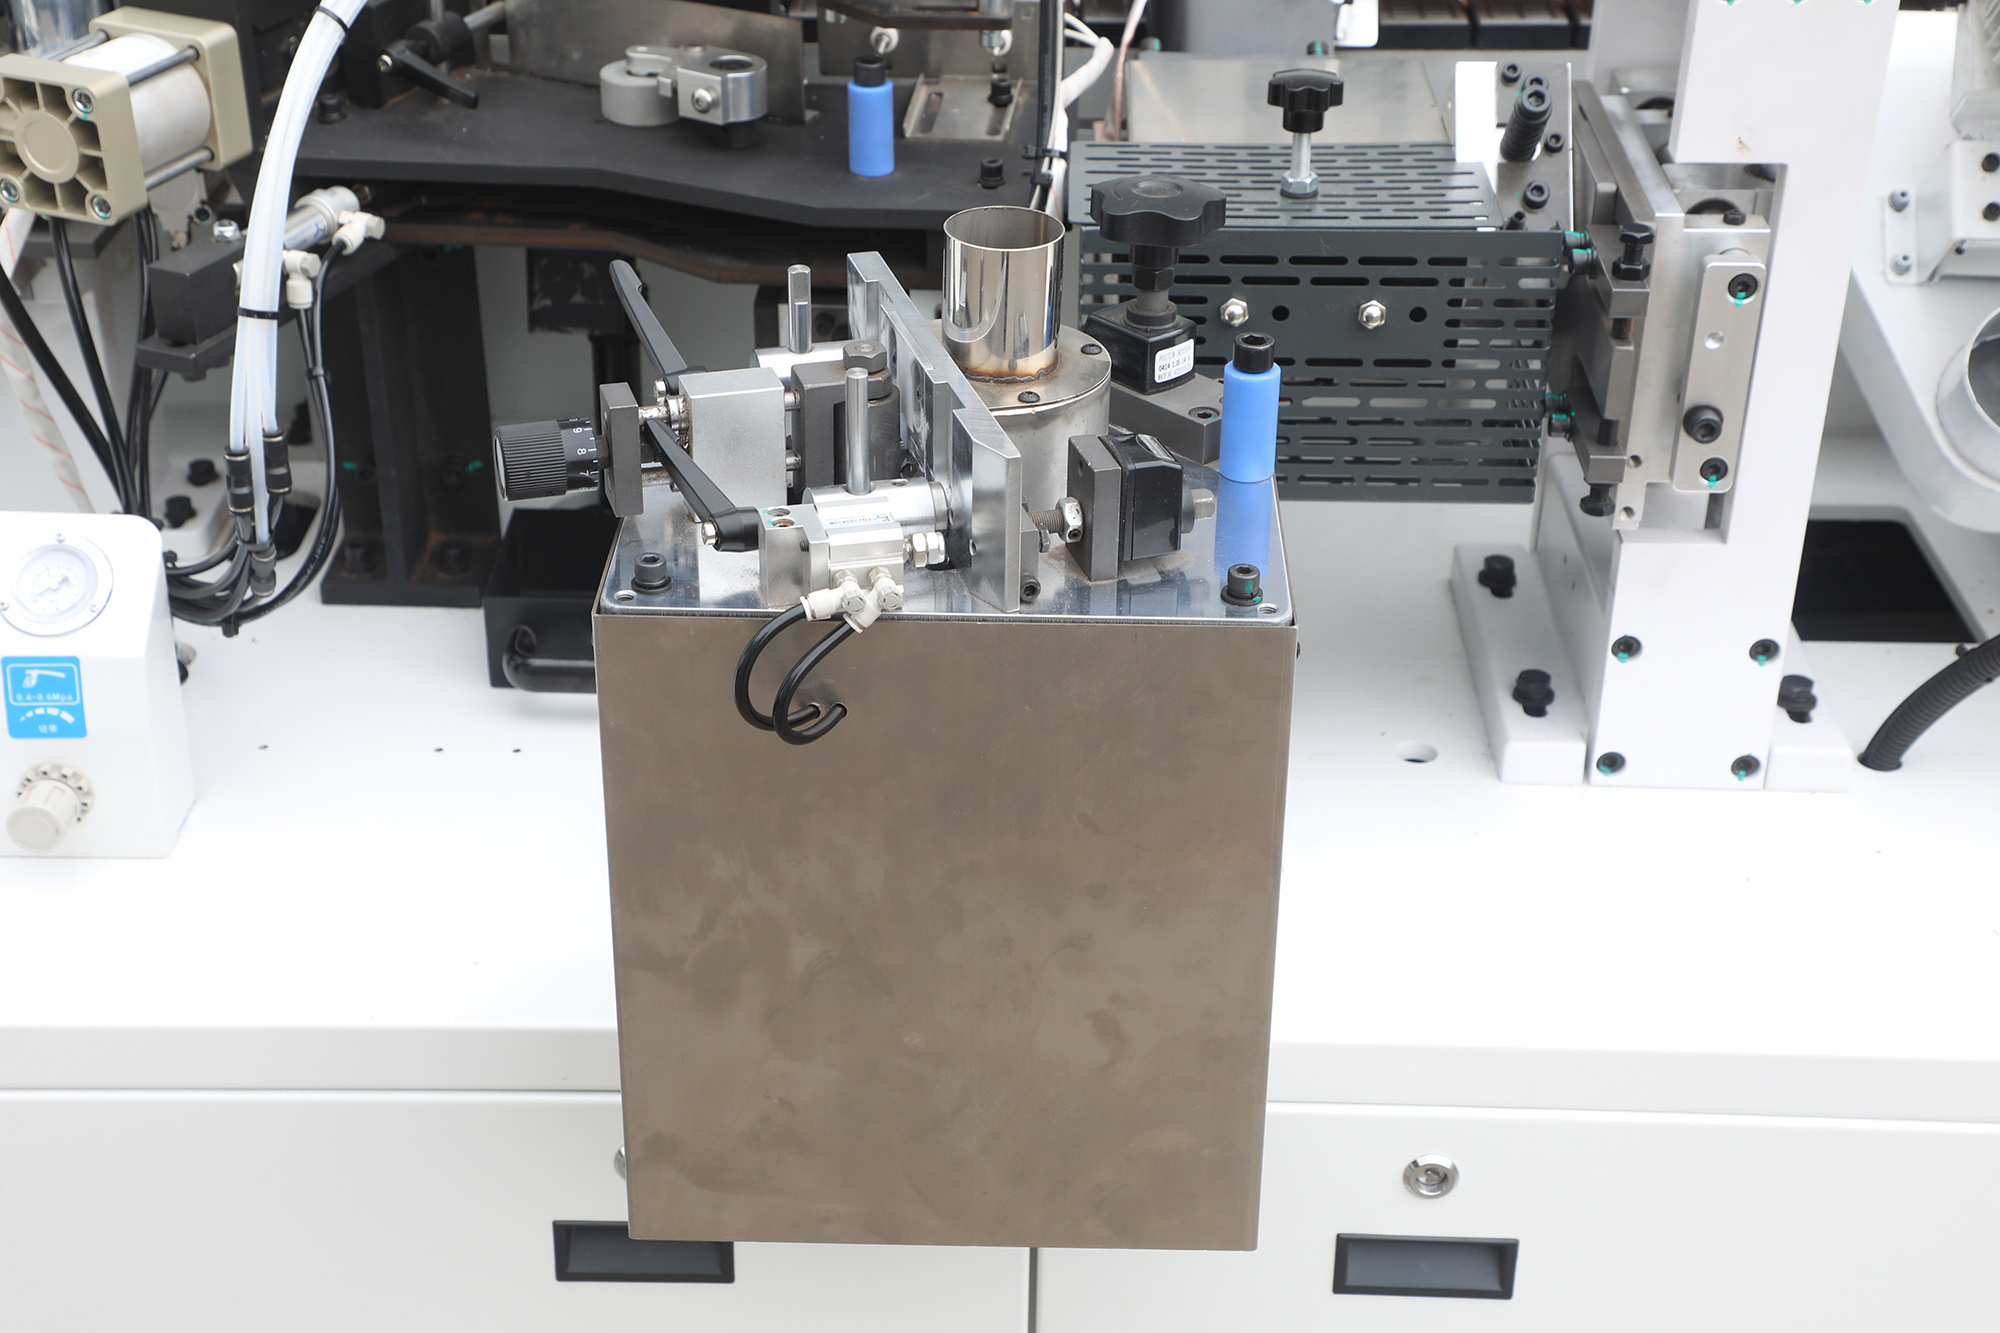
ใช้กระป๋องกาวทากาวลงบนสวิตช์ลม กาวถูกทาอย่างสม่ำเสมอและแนวกาวเรียบร้อยดี
การเซาะร่องเทปขอบ
การทำร่องบากในแถบปิดขอบ การทำร่องบากและการแกะสลักเทป
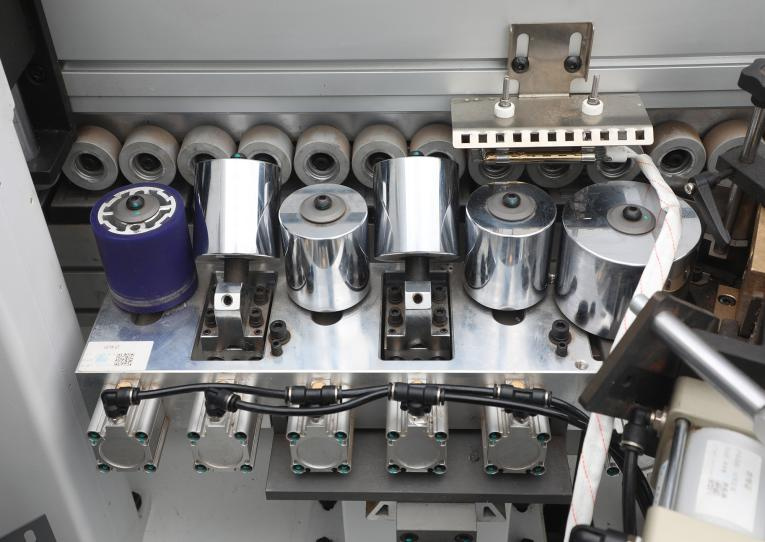
แท่นกดเอียง
การอัดตรงเฉียงช่วยให้แถบปิดขอบและขอบไม้เชื่อมต่อกันได้อย่างสมบูรณ์แบบ ช่วยเพิ่มความสวยงามและความทนทานของไม้ กระบวนการนี้มักใช้ในการผลิตเฟอร์นิเจอร์ การแปรรูปวัสดุตกแต่ง เป็นต้น
การตัดปลาย
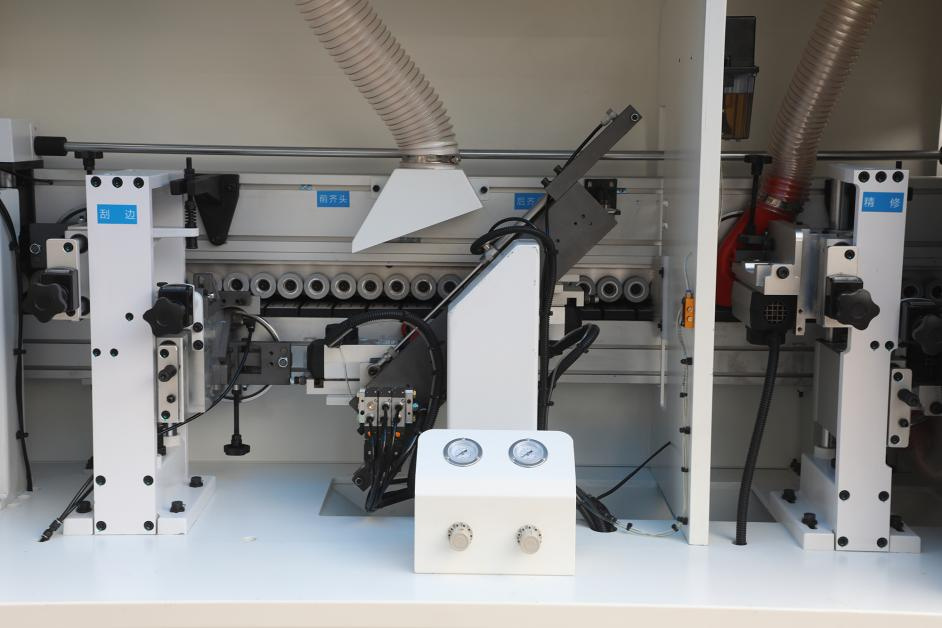
ระบบการชำระล้างแบบแยกอิสระใช้ฐานรองรับและรางนำทางแยกกัน เพื่อหลีกเลี่ยงการสั่นสะเทือนที่ส่งผลต่อประสิทธิภาพการชำระล้างได้อย่างมีประสิทธิภาพ การชำระล้างด้านหน้าและด้านหลังติดตั้งอุปกรณ์กันกระแทก เพื่อหลีกเลี่ยงผลกระทบจากการสั่นสะเทือนที่เกิดจากการกระแทกได้อย่างมีประสิทธิภาพ
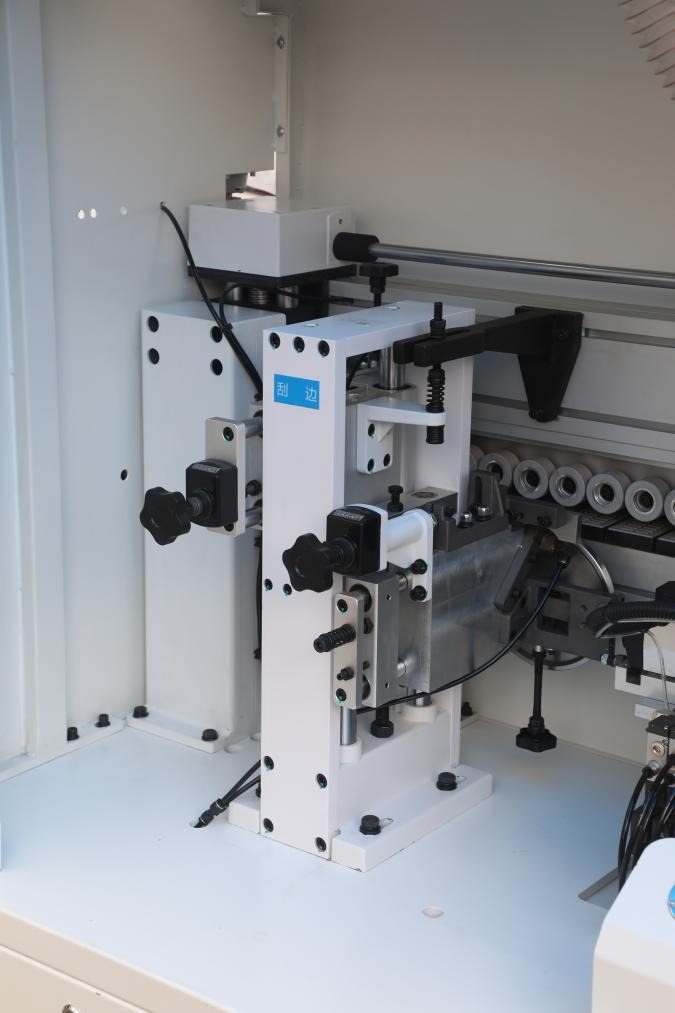
การขูด
ขึ้นอยู่กับความหนาของแถบปิดขอบ สามารถใช้เครื่องขูดขอบได้อย่างยืดหยุ่นในการขูด สามารถเปลี่ยนทิศทางการขูดได้อย่างอิสระเพื่อให้แถบปิดขอบเรียบเนียนยิ่งขึ้น
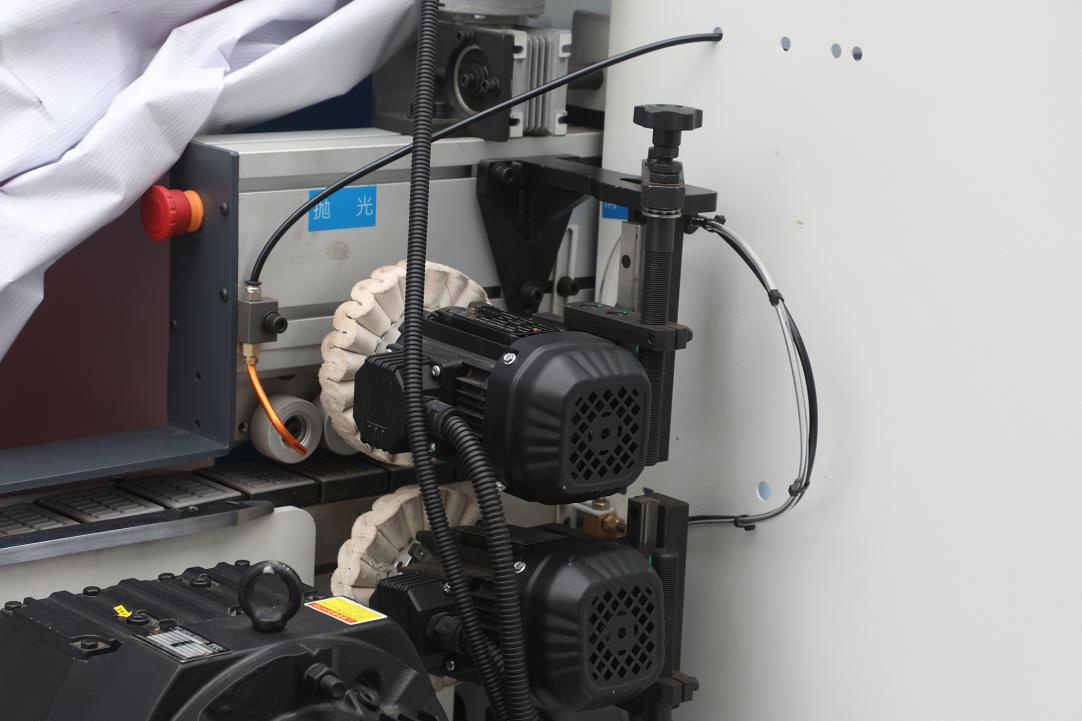
การขัดเงา
แผ่นโลหะที่ผ่านการแปรรูปแล้วจะถูกทำความสะอาดด้วยล้อขัดเงา 2 ล้อที่หมุนด้วยความเร็วสูง ทำให้ส่วนที่ปิดผนึกขอบเรียบเนียนและสวยงามยิ่งขึ้น และช่วยให้ล้อขัดเงาสึกหรออย่างสม่ำเสมอ